Emboutissage profond ou estampage de métal : quelle est la différence ?
Lors de la fabrication de composants métalliques sur mesure, le choix du procédé de formage approprié est essentiel pour atteindre la qualité, les performances et le coût de production souhaités. L'emboutissage profond et le poinçonnage sont deux des méthodes de formage de tôle les plus courantes. Bien que ces deux procédés utilisent des matrices et des presses pour façonner les tôles, ils diffèrent considérablement par leurs méthodes de formage, la conception des produits et leurs applications idéales.
Comprendre les différences entre l'emboutissage profond et l'estampage des métaux peut aider les ingénieurs, les concepteurs et les responsables des achats à choisir le procédé le plus adapté à leurs projets.
Qu'est-ce que le dessin en profondeur ?
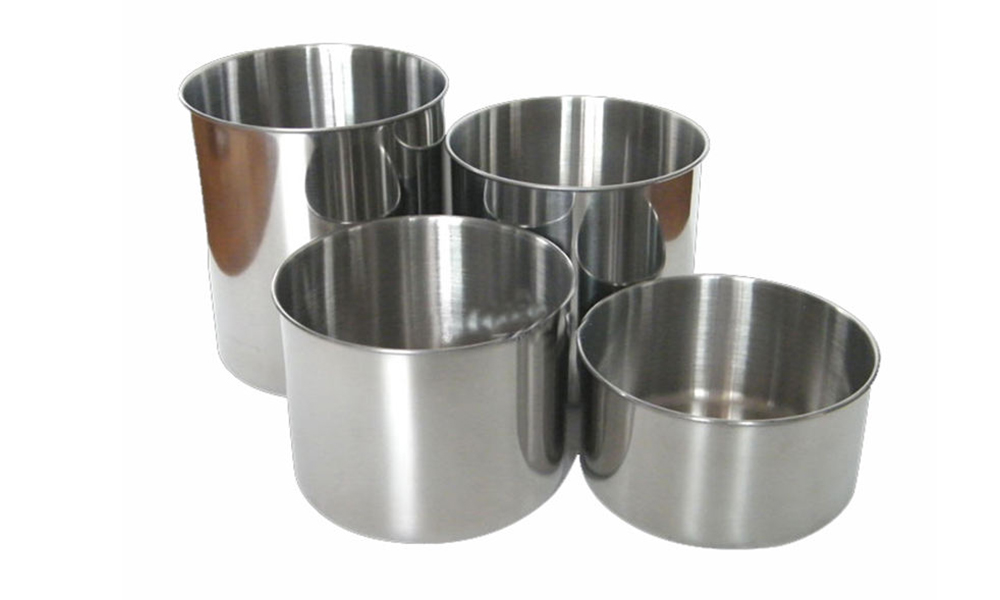
L'emboutissage profond est un procédé de formage de tôle qui consiste à étirer une ébauche métallique plate dans une matrice à l'aide d'un poinçon, créant ainsi des pièces creuses ou cylindriques sans soudure. La matière s'écoule dans la matrice au lieu d'être usinée, ce qui permet aux fabricants de produire des composants profonds, légers et structurellement résistants.
On parle d'emboutissage profond lorsque la profondeur de la pièce finie dépasse son diamètre. Selon la complexité du dessin, plusieurs opérations d'emboutissage peuvent être nécessaires pour obtenir la forme finale.
Les matériaux couramment utilisés pour l'emboutissage profond comprennent l'acier inoxydable, l'aluminium, l'acier au carbone, le cuivre et le laiton en raison de leur excellente ductilité et de leur bonne formabilité.
Les produits emboutis typiques comprennent :
Boîtes et récipients métalliques
réservoirs de carburant automobiles
Éviers de cuisine
boîtiers pour dispositifs médicaux
tasses en acier inoxydable
Boîtiers de batterie
Composants d'éclairage
Qu'est-ce que l'emboutissage de métaux ?
L'emboutissage des métaux est un procédé de fabrication plus vaste qui consiste à façonner ou découper de la tôle à l'aide de matrices et de presses à emboutir. Il comprend des opérations telles que le découpage, le poinçonnage, le pliage, le gaufrage, le frappage et le formage pour créer des pièces plates ou légèrement profilées.
Contrairement à l'emboutissage profond, qui consiste à étirer le métal pour obtenir des formes profondes, l'estampage de métaux est conçu pour produire efficacement une grande variété de pièces aux géométries et caractéristiques différentes.
L'emboutissage des métaux est largement utilisé aussi bien pour les supports simples que pour les composants de précision très complexes produits en grande série.
Les produits estampés typiques comprennent :
Supports de montage
Connecteurs électriques
Panneaux automobiles
Pièces détachées pour appareils électroménagers
blindages électroniques
Renforcements structuraux
Principales différences entre l'emboutissage profond et l'estampage des métaux
Méthode de formage
La principale différence réside dans la forme du métal.
L'emboutissage profond étire et étire le matériau pour former une cavité tridimensionnelle sans séparer le métal, produisant ainsi des pièces creuses sans soudure.
L'emboutissage des métaux consiste principalement à découper, poinçonner, plier ou former la tôle pour obtenir sa géométrie finale, en utilisant une ou plusieurs opérations d'emboutissage.
Géométrie du produit
L'emboutissage profond est idéal pour les pièces cylindriques, cubiques ou en forme de coupe présentant une profondeur importante.
L'emboutissage des métaux est mieux adapté aux pièces plates, aux supports, aux couvercles, aux cadres et aux composants comportant plusieurs plis ou des perforations.
Flux de matières
Lors de l'emboutissage profond, la matière s'écoule progressivement dans la matrice tout en conservant une structure granulaire continue.
En emboutissage de métaux, le matériau est souvent découpé ou plié directement pour lui donner la forme voulue, selon l'opération spécifique.
exigences en matière d'outillage
Les deux procédés nécessitent des matrices de précision, mais les matrices d'emboutissage profond sont spécifiquement conçues pour contrôler le flux de matière et éviter les plis ou les déchirures lors de l'étirage.
Les matrices d'emboutissage de métaux peuvent comprendre des matrices progressives, des matrices de transfert ou des matrices composées, selon les exigences de production.
Volume de production
Les deux méthodes sont très efficaces pour la production en série. Cependant, une fois l'outillage réalisé, l'emboutissage profond est particulièrement économique pour la fabrication de grandes quantités de composants creux sans soudure, tandis que l'estampage offre une plus grande flexibilité pour la production d'une grande variété de géométries de pièces.
Avantages du emboutissage profond
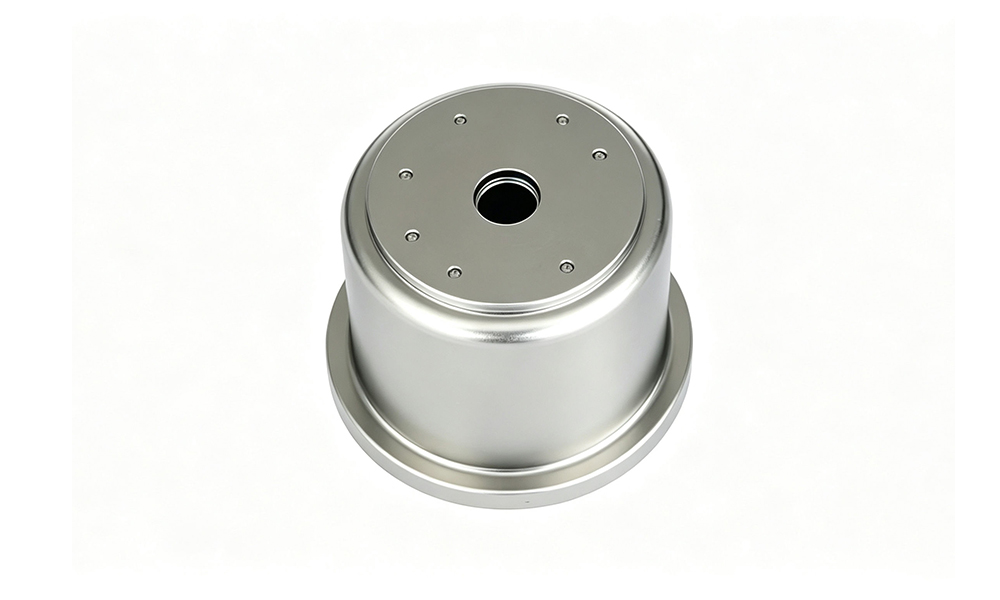
Produit des composants sans joint et étanches
Utilisation élevée des matériaux avec un minimum de déchets
Excellente résistance grâce au flux continu des grains
Pièces légères mais durables
Rentable pour les grands volumes de production
Finition de surface lisse avec moins d'opérations secondaires
Avantages de l'emboutissage des métaux
Vitesse de production élevée
Excellente régularité dimensionnelle
Adapté aux caractéristiques complexes des pièces
Large choix de matériaux
Coût unitaire réduit en production de masse
Permet de réaliser plusieurs opérations de formage sur une seule ligne de production
Quel procédé choisir ?
Le choix dépend de la conception de votre produit, de ses exigences fonctionnelles et de son volume de production.
Choisissez l'emboutissage profond si votre pièce le nécessite :
géométrie creuse ou cylindrique
construction sans joint
haute résistance structurelle
confinement de pression ou de fluide
Conception légère
Choisissez l'emboutissage métallique si votre composant le nécessite :
Formes plates ou modérément formées
Trous et découpes de précision
Plis ou gaufrages multiples
Production en grande série de pièces structurelles
modifications de conception flexibles
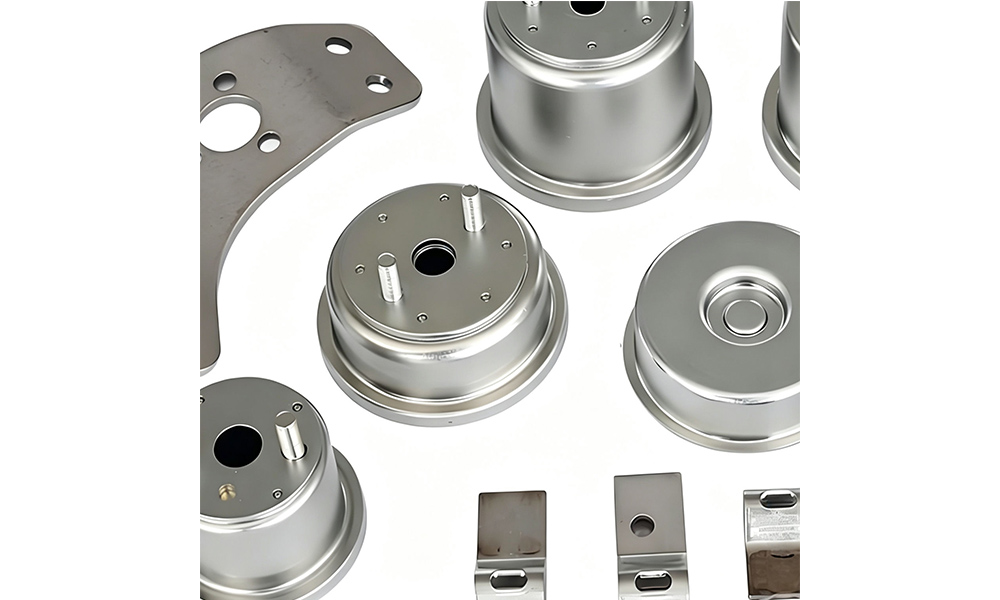
Dans de nombreux projets industriels, les deux procédés sont utilisés conjointement. Par exemple, un boîtier embouti peut être combiné à des supports ou des couvercles estampés pour former un ensemble complet.
Conclusion
L'emboutissage profond et le poinçonnage sont deux technologies essentielles dans la fabrication moderne de tôles. Bien qu'elles partagent des concepts d'équipement et d'outillage similaires, elles sont conçues pour des structures de produits et des objectifs de fabrication différents.
L'emboutissage profond est la solution privilégiée pour les composants sans soudure, profonds et creux, tandis que l'estampage de métaux excelle dans la production de pièces plates et profilées de précision avec une efficacité remarquable. En comprenant les atouts de chaque procédé, les fabricants peuvent choisir la méthode de production la plus efficace pour améliorer la qualité, optimiser les coûts et obtenir des performances fiables dans une large gamme d'applications industrielles.
